Paese di Spedizione Italy - Italiano
RIPRISTINO CILINDRI
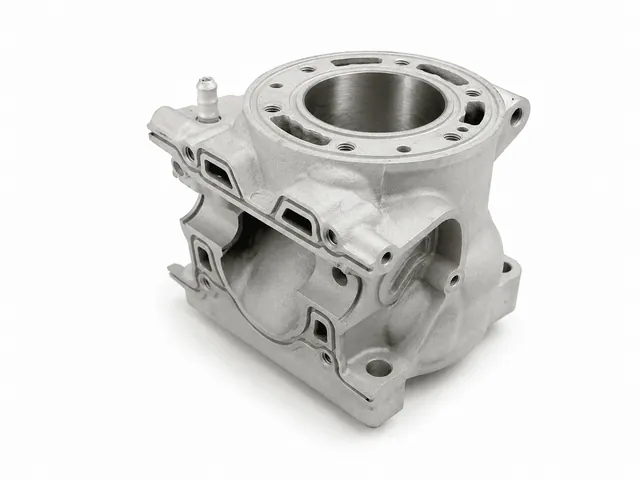
Nel caso di cilindri grippati o fortemente usurati, offriamo tutti i servizi per il ripristino del riporto interno, facendoli tornare perfettamente funzionali.
In caso di grippature lievi, che non hanno intaccato il riporto, è sufficiente la lappatura del cilindro. Nei casi di grippaggio che hanno intaccato o distaccato il riporto è necessaria la ricromatura.
Terminato il processo, viene verificata la perfetta cilindricità e viene misurata la canna interna termostatando il cilindro a 20 °C. Su richiesta è possibile accoppiare un pistone dedicato.
Ricromatura
Riporto in nichel–silicio per ripristinare la superficie interna e la durata.
La ricromatura consiste nel ripristino del riporto superficiale interno al cilindro (riporto in Nikel-Silicio) nel caso in cui il riporto originale fosse profondamente usurato, danneggiato o si fosse distaccato in alcuni punti.
Essendo un processo artigianale la qualità del riporto e la sua capacità di penetrare e aderire alla porosità dell’alluminio, lo rendono decisamente più resistente e duraturo del riporto industriale applicato sui cilindri di serie.
La lavorazione è composta dalle seguenti fasi:
• rimozione del precedente riporto tramite acidi e basi deboli (inerti nei confronti dell’alluminio di cui è composto il cilindro)
• trattamento termico di distensione per evitare eventuali tensioni residue nel grezzo di alluminio
• tornitura della canna interna per riportarla a perfetta cilindricità e perpendicolarità con i piani appoggio testa
• sbavatura della travaseria interna
• bagno elettrogalvanico per l'applicazione del nuovo riporto
• sabbiatura per eliminare eventuali residui di lavorazione e garantire la perfetta finitura delle superfici
• trattamento termico per verificare la perfetta adesione del riporto
• lappatura a misura e tshape
Il costo è riferito alle sole lavorazioni elencate e non comprende eventuali lavorazioni aggiuntive come raggiatura del traversino di scarico, saldature, ecc.
- Cilindri 2 tempi:32–52mm158,60 €·17 giorni
- 53–65mm207,40 €·17 giorni
- 66–72mm248,27 €·17 giorni
- 73–90mm290,97 €·17 giorni
- Cilindri 4 tempi:66–88mm248,27 €·17 giorni
- 89–106mm290,97 €·17 giorni
Lucidatura, Lappatura & T-shape
Ripristino della superficie con cilindricità e una rugosità superficiale molto bassa.
La lappatura (in gergo lucidatura) riporta la superficie del riporto in nichel-silicio a perfetta cilindricità e a rugosità superficiale molto bassa.
La finitura con micro rigature incrociate atte a trattenere l’olio (t-shape), garantisce una lubrificazione ottimale durante il funzionamento.
Tale processo è necessario tutte le volte che si effettua un cambio pistone, così da accoppiare il pistone nuovo con la corretta tolleranza e con una superficie interna perfettamente ripristinata.
- Costo lavorazione54,90 €·5 giorni
Raggiatura del traversino di scarico
Lavorazione necessaria a termine della ricromatura nei cilindri 2T con scarico a traversino.
La raggiatura del traversino di scarico è una lavorazione necessaria a termine del processo di ricromatura in tutti i cilindri due tempi che presentano la conformazione con scarico a traversino.
Essendo il traversino di scarico l’unico punto del cilindro lambito esclusivamente dai flussi di scarico caldi e avendo una forma sottile/allungata, lavora a temperatura maggiore e quindi dilatazione maggiore rispetto al cilindro stesso.
Il traversino essendo ancorato superiormente e inferiormente al condotto di scarico, può dilatarsi unicamente verso l’asse interno della canna cilindro.
Così facendo in fase di funzionamento il traversino danneggerebbe in breve tempo il pistone, diminuendone sensibilmente la durata.
Per questo il traversino viene preventivamente scaricato di qualche centesimo in funzione del modello e della cilindrata.
Grazie alla lavorazione il traversino a temperatura di esercizio è perfettamente allineato alla canna interna, garantendo così la perfetta funzionalità e durata del pistone nel tempo.
- Costo lavorazione33,55 €·1 giorno
Saldatura
Riparazione strutturale per grippaggi severi (ricromatura esclusa).
Nel caso di grippate pesanti che oltre a rovinare il riporto superficiale hanno intaccato anche il grezzo in alluminio è necessaria, una volta rimosso il riporto, apportare dell’alluminio tramite saldatura per ripristinare la forma originale.
Vista la delicatezza e la difficoltà di valutazione dell’operazione (specie in caso di gravi grippaggi), è meglio analizzare il cilindro una volta scromato così da avere un quadro chiaro dell’entità del danno.
Nel processo di saldatura vengono compresi i successivi cicli termici di distensione e rimozione delle tensioni residue, così da evitare eventuali deformazioni del cilindro/crepe post saldatura.
Il costo di saldatura non comprende la ricromatura dei cilindri, necessaria in quanto il cilindro viene saldato da scromato.
- Costo lavorazione63,44 €·10 giorni
Ricostruzione traversino di scarico
Ricostruzione parziale/totale con nuovo materiale e cicli termici finali.
Nel caso di forti grippaggi dei cilindri con traversino di scarico, è possibile che si inneschi una crepa all’interno del traversino stesso.
Nel caso si verifichi tale eventualità, appurabile con certezza solo dopo aver scromato il cilindro, offriamo un servizio di completa ricostruzione in grado di ripristinare la perfetta funzionalità del gruppo termico.
Nella voce ricostruzione sono compresi: l’asportazione parziale o totale del traversino, il riporto di nuovo materiale attraverso saldatura, la riprofilatura manuale così da ridare la forma originale al condotto di scarico e infine i cicli termici di distensione e rimozione delle tensioni residue.
Il costo di ricostruzione del traversino di scarico non comprende le voci di ricromatura e raggiatura del traversino, necessarie in quanto il traversino viene ricostruito da cilindro scromato.
ATTENZIONE: Tutti i cilindri Honda CR125 dal 2000 al 2004 compresi e i cilindri Honda CR250 dal 2002 al 2004 compresi, soffrono di un problema di progettazione che tende ad innescare crepe nel traversino di scarico.
Per tali cilindri la ricostruzione da noi offerta nell’80% dei casi è risolutiva della problematica, ma essendo tale difettosità strutturale e non di lavorazione non riusciamo a garantire la durata della lavorazione per il rimanente 20%.
L'operazione di ripristino è quindi da considerare la migliore opzione possibile per i cilindri in quastione, ma non viene fornita alcuna garanzia, neppur minima di durata nel tempo in quanto il difetto dipende dalla progettazione errata del costruttore.
- Costo lavorazione170,80 €·13 giorni
Maggiorazione alesaggio
Alesatura del liner a misura per incrementi prestazionali.
Per tutti coloro a cui la potenza non basta offriamo il servizio di maggiorazione cilindri.
Appurata la fattibilità della trasformazione, la canna interna del cilindro scromato, viene alesata alla misura prefissata.
La valutazione di fattibilità è piuttosto complessa essendo basata sui sovrametalli rimovibili e sulla rigidità strutturale residua.
È pertanto compito del cliente farsi carico della fattibilità della maggiorazione e dell’adeguamento dei rispettivi componenti atti al funzionamento.
Il costo di maggiorazione alesaggio non comprende la voce di ricromatura, necessaria in quanto la canna interna viene alesata con cilindro scromato.
- Costo lavorazione30,50 €·1 giorno
LAVORAZIONE PIANO DI APPOGGIO
Rettifica CNC dei piani cilindro PAT e PAC per ripristinare o modificare.
La lavorazione dei piani cilindro, rispettivamente PAT per il piano appoggio testa e PAC per il piano appoggio carter, serve a ripristinare i piani danneggiati o per modificarne le altezze.
L’operazione viene eseguita attraverso torni CNC in modo da garantire la perfetta planarità dei piani d’appoggio.
Nella lavorazione vengono ripristinate eventuali piani appoggio copritesta e cave OR.
- Costo lavorazione50,02 €·5 giorni
ANELLO ANTIDETONAZIONE
Installazione di un anello in bronzo sul piano superiore per ridurre.
Per motori particolarmente elaborati o che soffrono di problemi di detonazione, è possibile l’installazione sul piano di appoggio superiore di un anello in bronzo, al fine di aumentare notevolmente il punto di autoaccensione (detonazione). Questa modifica, proveniente dal mondo delle competizioni, consiste nella creazione di una cava in cui viene inserito per interferenza un anello in bronzo, in seguito rettificato per essere perfettamente allineato alla canna interna.
Date le qualità di questo metallo i fenomeni di autoaccensione vengono nettamente ridotti e si evita il fastidioso effetto dell’erosione del piano appoggio testa , tipico dei motori che soffrono di detonazione.
In caso di ricromatura di un cilindro in cui è già presente l’anello antidetonazione è necessaria la re installazione di quest'ultimo.
- Costo lavorazione115,90 €·5 giorni